

Schmieden und Stanzen sind beides Verfahren, mit denen Metall in neue Formen und Teile gebracht wird. Beim Stanzen werden Rohlinge mit extremem Matrizendruck und hoher Präzision geformt. Beim Schmieden hingegen werden Metalle erhitzt und gehämmert, um sie in die gewünschte Form zu bringen. Beim Schmieden wird zwar immer noch bei Umgebungstemperatur gearbeitet, es wird jedoch eine extreme physische Hammerkraft angewendet.


Warum uns wählen
Moderne Ausrüstung
Ausgestattet mit Schmelz-, Schmiede-, Stanz-, Schlitz-, Bearbeitungs- und CNC-Anlagen stellen wir Prozesse für die Endprodukte bereit.
Umfangreiche Erfahrung
Mit mehr als 20 Jahren Erfahrung erreichen wir gemeinsam mit unseren Kunden Wohlstand.
Qualitätskontrolle
Von VIM bis zu den Produkten kontrollieren wir unsere Qualität vom Erz an.
Komplettlösung
Wir haben mehr als 3.000 Tonnen auf Lager und beliefern unsere Kunden umgehend.
Vorteile des Stanzens
Geringe Nebenkosten– Gestanzte Produkte erfordern aufgrund der hohen Präzision und Genauigkeit des Prozesses nur wenig Nachbearbeitung. Dies führt daher nicht zu kostspieligen Nebenkosten wie bei anderen Metallumformungsprozessen, einschließlich Schmieden.
Geringere Matrizenkosten– Für Metallstanzformen sind lediglich einfache Fräsarbeiten, computergestützte Bearbeitung (CAM) und Design erforderlich. Im Gegensatz zu den Formen für die meisten Metallumformungsprozesse sind Stanzformen relativ billiger in der Herstellung.
Maschinenautomatisierung– Stanzmaschinen lassen sich mithilfe moderner Computerprogramme leicht automatisieren, was auch die Arbeitskosten senkt.
Vorteile des Schmiedens
Robustere Produkte– Zweifellos werden durch das Waten Materialeinschlüsse eliminiert und Metallverunreinigungen in der gesamten Metallstruktur verteilt. Das macht sie widerstandsfähiger gegen Stöße und Belastungen.
Keine Fachkenntnisse erforderlich– Anders als beim Stanzen, das erfahrene Bediener erfordert, ist dies beim Schmieden nicht der Fall. Das macht die Herstellung einfach.
Aufgrund des äußerst minimalistischen Ansatzes der Metallumformung fallen niedrige Betriebskosten an.
Metallstanzen und Schmieden dienen einem einzigen Zweck: der Herstellung hochwertiger Metallteile, Komponenten und anderer vielfältiger Produkte. Hersteller konzentrieren sich jedoch auf ein einziges Verfahren oder ziehen das eine dem anderen vor, weil es kleine Unterschiede gibt. Beide Metalle liefern robuste Teile, aber Einschlüsse, der Produktionsumfang oder die Gesamtmaterialdichte können ausschlaggebend sein.
Einschlüsse sind bei beiden Verfahren normalerweise unterschiedlich und die Stärke variiert in gewissem Maße. Ich würde keinem dieser Verfahren etwas vorwerfen, aber geschmiedete Metallteile haben weniger Einschlüsse, da sie meist Legierungen verwenden und das Verfahren die Verunreinigungen in ihren Strukturformen verteilt. Das macht sie im Vergleich zu gestanzten Metallen widerstandsfähiger gegen Belastungen und Verschleiß. Gestanzte Materialien sind immer noch robust und unglaublich gut bearbeitbar, aber das hängt normalerweise vom Rohmaterial ab.
Die Metallschmiedeprozesse
Das Schmieden ist unglaublich fortschrittlich und effizienter geworden. Bei herkömmlichen Schmiedeprozessen werden keine Handwerkzeuge mehr verwendet, und der Prozess wurde auf die Produktion im industriellen Maßstab ausgeweitet, bei der Elektrizität und Hydraulik zum Einsatz kommen. Und wie Sie bereits vermutet haben, handelt es sich bei diesem Prozess nicht um eine Einbahnstraße, sondern um verschiedene Techniken und Typen. Im Idealfall umfassen die beiden wichtigsten Schmiedetypen:
Warmschmieden
Beim Warmschmieden wird Hitze zur Metall- und Bauteilformung eingesetzt. Bei diesem Verfahren werden Metalle extremen Temperaturen von bis zu 25.000 °F ausgesetzt, bevor sie gehämmert und in die gewünschte Form gebracht werden. Es ist ein wichtiger Prozess, der hilft, chemische Inkonsistenzen zu beseitigen und das Endprodukt unglaublich robust zu machen. Außerdem werden diese Metalle durch das Erhitzen formbar und dehnbar. Daher wird ihre Formgebung zum Kinderspiel.
Kaltes Schmieden
Im Gegensatz zum Warmschmieden werden beim Kaltschmieden Metalle bei Umgebungstemperatur geformt. Dabei werden jedoch verschiedene Metallstanztechniken verwendet und kombiniert, darunter Kaltziehen, Biegen, Extrudieren und Prägen. Dieses Verfahren ist dem Warmschmieden überlegen, da die Abmessungen der Produkte normalerweise genau richtig sind, die Oberflächenbearbeitung beeindruckend ist und die Einheitlichkeit gleichmäßiger ist. Es ist jedoch nicht für eiskalte Metalle wie Stahl geeignet, die vor der Formgebung eine Art Glühen erfordern.
Der Metallstanzprozess
Beim Metallstanzen werden Metalle bei Umgebungstemperatur verformt, wobei sich die Metalldicke geringfügig ändert. Dieser Prozess ähnelt dem Kaltschmieden, da dieselben Techniken wie Biegen und Prägen verwendet werden. Allerdings werden auch Prägen, Stanzen und Stanzen verwendet. Beim Stanzen werden mechanische oder hydraulische Kräfte eingesetzt und es ist ideal, um die gewünschten Abmessungen und die richtigen Einkerbungen zu erzielen. Aufgrund chemischer Inkonsistenzen ist das Material jedoch möglicherweise nicht so robust wie das beim Schmieden entstandene Material.
Stanzvorgangsarten
Beim Metallstanzen kommen verschiedene Verfahren zum Einsatz, die manchmal aber zu ähnlichen Produkten führen. Der Unterschied liegt normalerweise in den verwendeten Verfahren; einige führen zu angemessen fertigen Metallteilen, während andere möglicherweise noch mehr Oberflächenbearbeitung und Trimmarbeiten erfordern. Hier sind die verschiedenen Arten von Stanzvorgängen.
Folgeschnittstanzen
Die Stanzmaschinen beim Folgeverbundstanzen verfügen normalerweise über eine Reihe von Stanzstationen, die so ausgerichtet sind, dass das Blech gleichzeitig gestanzt, gestanzt, geschnitten und beschnitten wird. Hier wird das lange Metallblech in die Stanzform eingeführt, gestanzt und zur nächsten Station in der Linie gezogen, um einen anderen Vorgang durchzuführen, sodass es als Folgeverbund erscheint. Das fertige Produkt kommt später am anderen Ende heraus, wenn es gebrauchsfertig ist.
Transferstempelprägung
Wie beim Folgeschnittstanzen wird bei diesem Verfahren in verschiedenen Stationen gestanzt, die Bleche und gestanzten Materialien werden jedoch über Förderbänder transportiert. Es handelt sich um ein Standardverfahren, das in der Metallverarbeitung im großen Maßstab verwendet wird und dabei hilft, große gestanzte Metalle von einer Station zur anderen zu transportieren, um sie weiter zu bearbeiten und zu veredeln.
Feinschneiden
Feinstanzen ist ideal, um hochpräzise Produkte zu erzielen, insbesondere an den Kanten. Dazu gehört das Festklemmen des Werkstücks, das Durchführen des Stanzens und das Auswerfen des fertigen Teils aus der Maschine. Normalerweise werden dabei hydraulische oder mechanische Pressen kombiniert oder beide gemeinsam verwendet. Der größte Unterschied bei diesem Verfahren besteht darin, dass es übermäßige Kräfte einsetzt, um solch hohe Präzisionsgrade und glattere Kanten zu erzielen.
Vier-Schlitten-Stempeln
Mit diesem Verfahren lassen sich komplexere Teile mit anspruchsvollen Biegungen und Drehungen herstellen. Dabei werden zwei vertikale Schlitten anstelle von einem verwendet, um verschiedene Formgebungen und Verformungen durchzuführen. Die Schlitten schlagen normalerweise horizontal auf den Rohling, um ihn zu verformen und komplexe Einkerbungen und Designs zu erzeugen. Und da an jedem Schlitten mehrere Werkzeuge angebracht werden können, ist dies eine kostengünstige und effiziente Möglichkeit zur Metallverformung.
Welche Schmiedeverfahren gibt es für Titanwerkstoffe?
Titanschmieden ist ein Formgebungsverfahren, bei dem auf Titanmetallrohlinge (ausgenommen Platten) äußere Kräfte ausgeübt werden, um plastische Verformungen zu verursachen, Größe und Form zu verändern und die Leistung zu verbessern. Es wird zur Herstellung mechanischer Teile, Werkstücke, Werkzeuge oder Rohlinge verwendet. Darüber hinaus gibt es je nach der Art der Bewegung des Schiebers vertikale und horizontale Bewegungen des Schiebers (zum Schmieden schlanker Teile, Schmieren und Kühlen und Schmieden von Teilen für die Hochgeschwindigkeitsproduktion), und die Ausgleichsvorrichtung kann die Bewegung in andere Richtungen erhöhen. Die oben genannten Methoden sind unterschiedlich und die erforderliche Schmiedekraft, der Prozess, die Materialnutzung, die Leistung, die Maßtoleranz sowie die Schmier- und Kühlmethoden sind unterschiedlich. Diese Faktoren sind auch Faktoren, die den Automatisierungsgrad beeinflussen.
Je nachdem, wie sich der Knüppel bewegt, kann das Schmieden in Freiformschmieden, Stauchen, Fließpressen, Gesenkschmieden, Gesenkschmieden und Gesenkstauchschmieden unterteilt werden. Da beim Gesenkschmieden und Gesenkstauchschmieden kein Grat entsteht, ist die Materialausnutzungsrate hoch. Es ist möglich, die Endbearbeitung komplexer Schmiedestücke in einem oder mehreren Prozessen abzuschließen. Da kein Grat entsteht, wird die kraftaufnehmende Fläche des Schmiedestücks verringert und auch die erforderliche Last wird reduziert. Es ist jedoch zu beachten, dass der Knüppel nicht vollständig eingeschränkt werden kann. Aus diesem Grund sollte das Volumen des Knüppels streng kontrolliert werden, die relative Position des Schmiedegesenks sollte kontrolliert und das Schmiedestück sollte gemessen werden, und es sollten Anstrengungen unternommen werden, um den Verschleiß des Schmiedegesenks zu verringern.
Je nach Bewegungsmodus des Schmiedegesenks kann das Schmieden in Pendelwalzen, Pendelschwenkschmieden, Walzschmieden, Querkeilwalzen, Ringwalzen und Querwalzen unterteilt werden. Rotationsschmieden, Rotationsschmieden und Ringwalzen können auch durch Präzisionsschmieden verarbeitet werden. Um die Materialausnutzungsrate zu verbessern, können Walzschmieden und Querwalzen als Vorverarbeitung von schlanken Materialien verwendet werden. Rotationsschmieden ist wie Freischmieden auch teilweise geformt und hat den Vorteil, dass es im Vergleich zur Größe des Schmiedestücks auch bei geringer Schmiedekraft geformt werden kann. Bei dieser Art von Schmiedeverfahren, einschließlich Freischmieden, dehnt sich das Material während der Verarbeitung von der Nähe der Gesenkoberfläche zur freien Oberfläche aus, sodass es schwierig ist, die Genauigkeit sicherzustellen. Die Schmiedekraft wird verwendet, um Produkte mit komplexen Formen und hoher Präzision zu erhalten, beispielsweise Schmiedestücke wie Dampfturbinenschaufeln in vielen Varianten und großen Größen.
Um eine hohe Präzision zu erreichen, muss darauf geachtet werden, eine Überlastung am unteren Totpunkt zu vermeiden, die Geschwindigkeit und die Formposition zu kontrollieren. Denn diese wirken sich auf die Schmiedetoleranzen, die Formgenauigkeit und die Lebensdauer des Schmiedegesenks aus. Um die Genauigkeit aufrechtzuerhalten, muss außerdem darauf geachtet werden, den Abstand der Gleitführungsschiene einzustellen, die Steifigkeit sicherzustellen, den unteren Totpunkt einzustellen und das Hilfsübertragungsgerät und andere Maßnahmen zu verwenden.
Titanschmiedematerialien bestehen hauptsächlich aus reinem Titan und Titanlegierungen mit verschiedenen Komponenten. Der ursprüngliche Zustand von Titanmaterialien umfasst Titanstangen, Barren, Metallpulver und flüssige Metalle. Das Verhältnis der Querschnittsfläche des Metalls vor der Verformung zur Querschnittsfläche nach der Verformung wird als Schmiedeverhältnis bezeichnet. Die richtige Auswahl des Schmiedeverhältnisses, eine angemessene Heiztemperatur und Haltezeit, eine angemessene Anfangsschmiedetemperatur und Endschmiedetemperatur, ein angemessenes Verformungsmaß und eine angemessene Verformungsgeschwindigkeit haben einen großen Einfluss auf die Verbesserung der Produktqualität und die Kostensenkung. Im Allgemeinen werden runde oder quadratische Stangen als Rohlinge für kleine und mittelgroße Schmiedestücke verwendet. Die Kornstruktur und die mechanischen Eigenschaften der Stange sind gleichmäßig und gut, die Form und Größe sind genau, die Oberflächenqualität ist gut und es ist bequem, eine Massenproduktion zu organisieren. Solange die Heiztemperatur und die Verformungsbedingungen angemessen kontrolliert werden, können Schmiedestücke mit hervorragender Leistung ohne große Schmiedeverformung geschmiedet werden.
Titanring - Langlebiges neues Material
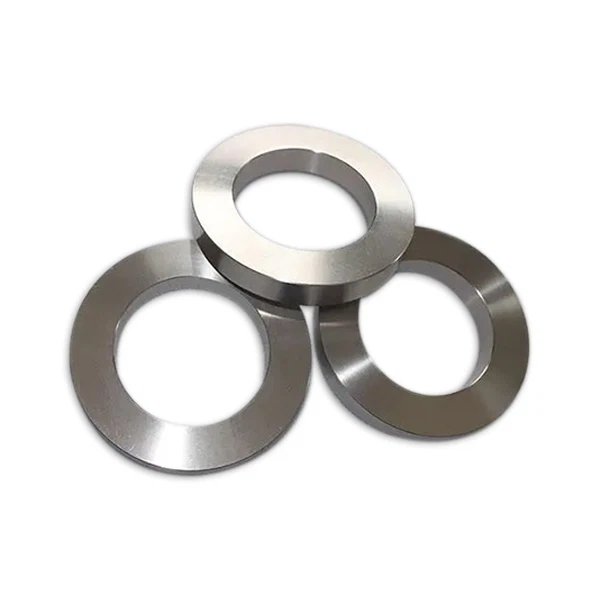
Geschmiedete Titanringe werden auch Titanzylinder genannt und werden durch Schmieden hergestellt. Titanringe haben dicke Wände, die Höhe ist kleiner als ihr Durchmesser. Geschmiedete Titanringe können in Erdöl-, Tiefsee- oder chemischen Druckgeräten verwendet werden.
Arten von geschmiedeten Ringen aus Titanlegierungen, darunter nahtlos gewalzte Titanringe, geschmiedete Ringe und gegossene Ringe.
Bei der Herstellung nahtlos gewalzter Schmiederinge wird ein Loch aus dem Schmiedematerial geschnitten und dieses zu einem dünnen Ring gewalzt. Die gewalzten Schmiederinge bieten konzentrisch verbesserte Ringe mit glatten Oberflächen im Vergleich zu Plattenausbrennungen oder stumpfgeschweißten Ringen.
Anwendung von geschmiedeten Ringen aus Titanlegierung
Geschmiedete Ringe aus Titanlegierung werden häufig in Ölbohrrohren, bei der Ölexploration, auf Ölbohrplattformen, in Vakuumbeschichtungsrohren, in Bergbaugeräten, Kohlechemiegeräten und Gasbohrgeräten verwendet, da sie beispielsweise hoher Druckfestigkeit, Verschleißfestigkeit und Korrosionsbeständigkeit entsprechen usw.
Verarbeitung von geschmiedeten Ringen aus Titanlegierungen
Die Technik für geschmiedete Titanringe besteht darin, den Knüppel zu erhitzen und wiederholt Stauchen und Anfasen durchzuführen. Anschließend wird mit einem Werkzeug das Mittelloch im Titan-Schmiederohling erweitert und anschließend verarbeitet. Schließlich sind die halbfertigen geschmiedeten Titanringe bereit zur Prüfung, Verpackung und zum Versand.
Der Zweck von Titanflanschen besteht darin, verschiedene Arten von Ventilen oder Rohren in einem Rohrleitungssystem zu verbinden. Sie werden aus hochfesten Legierungen hergestellt. Diese Materialien bieten eine hervorragende Beständigkeit gegen hohe Temperaturen und Korrosion. Von der Luft- und Raumfahrttechnik bis zur chemischen Verarbeitung können Sie sie in vielen Anwendungen einsetzen. Wir möchten uns das genauer ansehen, dann können Sie sich bei Bedarf an geschmiedeten und bearbeiteten Titanteilen an uns wenden.
Was ist ein Titanflansch?
- Ein Flansch verbindet zwei oder mehr Geräteteile oder Rohre miteinander. Da sie aus Titan bestehen, können Sie sie in korrosiven und rauen Umgebungen verwenden. Normalerweise bleiben sie dank Muttern und Schrauben an Ort und Stelle.
- Eine weitere Tatsache über Flansche ist, dass sie in unzähligen Formen erhältlich sind. Beispiele sind Schweißhals, Gewinde und Muffenschweißen. Je nach Anwendungsbedarf bietet jeder Typ seine eigenen Vorteile und besonderen Merkmale.
Aufsteckflansch
- Die erste Ausführung wird auf Ihr Rohr geschoben. Sie schweißen es dann auf den Hals des Fittings oder das Rohrende. Es bietet eine dichte und starke Verbindung. Die Flansche haben dazu einen etwas größeren Durchmesser als das Rohr.
- Aufsteckflansche sind normalerweise für Arbeiten mit niedrigem Druck geeignet. Sie sind nicht schwer zu installieren und Sie benötigen keine Spezialausrüstung oder Werkzeuge. Daher werden sie häufig in Rohrleitungssystemen verwendet. Sie sind jedoch nicht für Arbeiten mit hohen Temperaturen oder hohem Druck geeignet. Ihnen kann die erforderliche Festigkeit dafür fehlen.
Einschweißflansch
- Dies ist eine Art Flansch, der an das Ende von Rohren geschweißt wird, um eine dichte, sichere Verbindung herzustellen. Die Flansche haben eine erhöhte Fläche sowie ein muffenartiges Ende. Es handelt sich um einen Flansch, der über das Rohrende passt und an Ort und Stelle geschweißt wird. Die Verbindung zwischen Flansch und Rohr ist langlebig und stark, sodass Sie sie in kritischen Anwendungen verwenden können.
- Zu den Branchen, in denen sie zum Einsatz kommen, zählen die Chemie-, Öl- und Gasindustrie sowie die Petrochemie. Wenn Sie für diese Anwendungen geschmiedete und bearbeitete Titanteile benötigen, können wir sie liefern.
Blindflansch
- Als nächstes kommt einer, der das Ende eines Rohrsystems oder einer Rohrleitung abdichtet. Er hat keine Öffnung, daher der Name „Blindflansch“.
- Normalerweise werden diese Flansche in Systemen verwendet, bei denen Rohrleitungsabschnitte abgeschaltet oder isoliert werden müssen. Darüber hinaus sind sie nützlich, um den Systemdruck während des Baus oder der Wartung zu testen. Sie können verschiedene Druckstufen und Größen haben, um der jeweiligen Anwendung gerecht zu werden.
Überlappflansch
- Dies ist ein Modell, das zwei Fittings oder Rohre miteinander verbindet. Sie bestehen aus zwei Komponenten. Das erste ist das Stumpfende; Sie schweißen es an das Rohr. Dann haben Sie den Gegenflansch, um ihn mit Muttern und Schrauben an ein anderes Fitting oder Rohr anzuschließen. Sie können diese auch leicht für Reparatur- oder Wartungsarbeiten entfernen.
- Überlappflansche werden häufig bei Niederdruckanwendungen verwendet. Sie eignen sich auch für Rohrleitungssysteme, bei denen regelmäßig ein erneuter Zusammenbau und eine Demontage erforderlich sind.
Vorschweißflansch
- Dieser spezielle Typ ist zum Anschweißen an ein Rohr vorgesehen. Er verfügt über eine zylindrische Bohrung sowie einen konischen, langen Hals.
- Diese Flansche werden häufig bei Hochdruck-Rohrleitungssystemen verwendet. Hier sorgen sie für eine dichte und robuste Verbindung. Sie werden gegenüber anderen Modellen bevorzugt, da sie eine höhere Haltbarkeit und Festigkeit aufweisen. Darüber hinaus tragen sie dank ihrer Konstruktion dazu bei, Druck und Spannung gleichmäßig zu verteilen. Dadurch wird die Gefahr von Schäden und Ermüdung des Rohrsystems minimiert.
Gewindeflansch
- Schließlich gibt es noch ein Modell mit NPT-Innengewinde. Sie ermöglichen eine einfache Montage an Armaturen oder Rohren. Das Gewinde sorgt außerdem für eine sichere Verbindung, ohne dass Sie etwas löten oder schweißen müssen.
- Gewindeflansche können für eine Vielzahl von Druckstufen und Rohrgrößen verwendet werden. Sie finden sie in Hydraulik-, Sanitär- und Industriesystemen.
Unsere Fabrik
Baoji West Titanium Materials Co., Ltd (West-Ti) mit Sitz in Baoji, Provinz Shaanxi, bekannt als Chinas Titantal, wurde 2019 mit einem eingetragenen Kapital von 60 Millionen Yuan gegründet. Das Unternehmen wurde mit Baoji Hongyuan Titanium Industry Co., Ltd. und Baoji Overflow Industrial Co., Ltd. fusioniert. Beide Unternehmen verfügen über mehr als 20 Jahre Erfahrung in der Titanindustrie. Im Jahr 2019 umfasst das gemeinsam gegründete Geschäft von Baoji West Titanium Materials Co., Ltd. die Verarbeitung und den Verkauf von seltenen Metallen wie Titanspulen, -platten, -stangen, -drähten und Titanschmiedeteilen.


Häufig gestellte Fragen
Als einer der professionellsten Schmiede- und Stanzhersteller und -lieferanten in China zeichnen wir uns durch hochwertige Produkte und wettbewerbsfähige Preise aus. Kaufen Sie Schmiede- und Stanzteile zum Verkauf hier und holen Sie sich ein Angebot von unserer Fabrik. Kontaktieren Sie uns für einen maßgeschneiderten Service.
Titankörperschrauben, Eisen und nicht Eisen -Mineralien, 6A1 4V Titan